 Рукава Оптом
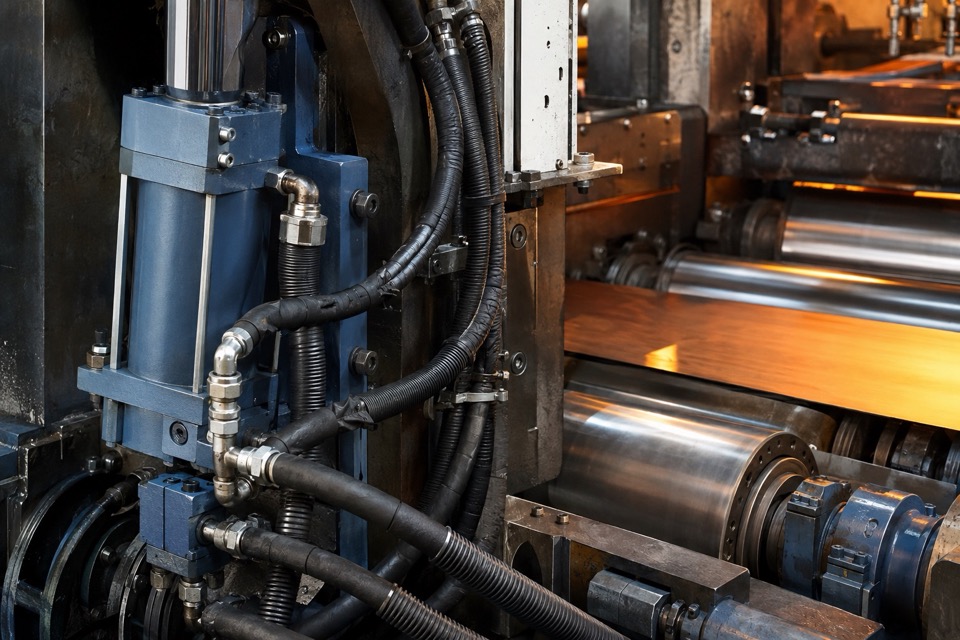
Рукава для прокатных линий: температура, среда и защита
ВИЗ-Сталь на официальной странице производства описывает две стадии холодной прокатки, термическую обработку, нанесение покрытий, порезку и упаковку трансформаторной стали. Прокатное оборудование — показательный промышленный контекст для подбора гибких рукавов: рядом могут одновременно действовать давление, нагрев, масло, загрязнение и движение механизмов. Это инженерный разбор, а не утверждение о поставках конкретному заводу.
Две температуры вместо одной
Для линии указывают температуру транспортируемой среды и температуру вокруг рукава. Они могут существенно различаться. Гидравлическое масло внутри работает в своём диапазоне, а наружный слой дополнительно нагревается от оборудования, воздуха или излучения. Кратковременный нагрев также отмечают: его нельзя скрывать внутри среднего значения.
Если рукав находится рядом с горячей поверхностью, сначала оценивают возможность изменить трассу или установить экран. Защитная оболочка помогает только в пределах своего назначения и не превращает неподходящую серию в безопасную.
Совместимость с рабочей средой
Название «масло» недостаточно для точной проверки. По возможности передают марку жидкости, концентрацию присадок и наличие промывочных составов. Материал внутреннего слоя, уплотнений и металлических компонентов должен быть совместим с этой средой во всём температурном диапазоне. Такие выводы делают по официальным таблицам производителя.
Движение, загрязнение и обслуживание
На подвижном механизме фиксируют крайние положения и участок фактического изгиба. Рукав не должен заламываться у муфты, скручиваться или цепляться за соседние детали. Окалина и металлическая пыль повышают требования к внешней защите, но кожухи и спирали не должны препятствовать движению и осмотру.
Для стационарной линии учитывают вибрацию и взаимное смещение агрегатов. Жёсткая прокладка без запаса может передавать нагрузку на фитинги. Избыточный запас, напротив, создаёт петлю и дополнительные точки контакта.
Что указать менеджеру
- назначение линии и тип оборудования;
- название рабочей среды;
- температуру внутри и снаружи;
- рабочее давление и возможные пики;
- DN, длину, маркировку и радиус изгиба;
- резьбу, тип уплотнения и ориентацию фитингов;
- контакт с абразивом, горячими поверхностями и подвижными деталями.
Такой набор данных позволяет вести подбор от условий работы, а не от внешнего сходства. Цена и окончательное исполнение подтверждаются после проверки каталожной документации.
Официальный источник промышленного контекста: ВИЗ-Сталь — технологическая схема производства. Проверено 5 сентября 2026 года. Технические характеристики РВД проверяются по документации их изготовителей.